
不锈钢零件:粉末冶金件和机加工件对比,选型时该怎么权衡?
2026-09-23(31)次浏览
产品研发阶段,在流体阀门、智能传动、小型器械等领域,工程师常会面临一个选型难题,不锈钢零件该选用粉末冶金件,还是传统机加工件。对比下,选型时该怎么权衡?其实,两种工艺各有适配场景,不存在绝对的优劣,需要结合生产批量、尺寸精度、使用工况与成本综合权衡。
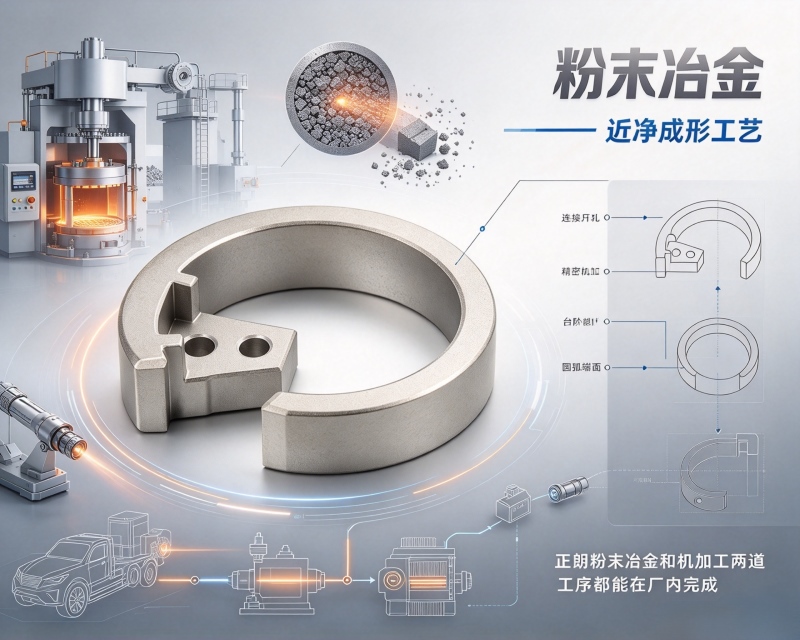
从成型原理来看,不锈钢机加工以棒料、板材为基材,通过切削去除多余材料成型。成品致密无内部孔隙,耐腐蚀性能稳定,适合结构多变、小批量打样,或是对气密性要求较高的零部件。但机加工材料损耗大,加工周期长,零件结构越复杂,单件成本越高,大规模供货时容易面临交付压力。
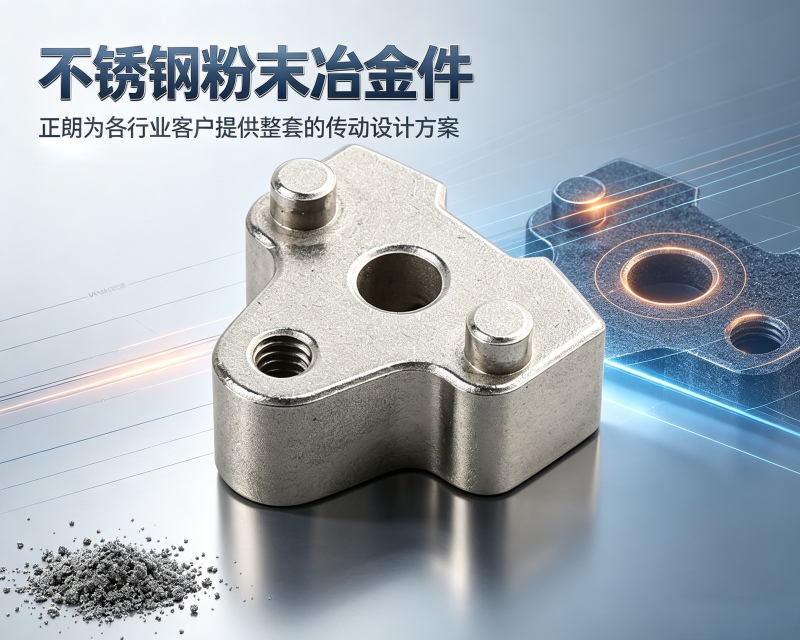
不锈钢粉末冶金属于近净成形工艺,依靠不锈钢粉末压制、高温烧结一次成型,可直接做出带齿形、异形孔的复杂结构,后续二次切削工序少。大批量生产时,单件成本优势比较明显。不过烧结成型的零件天然带有孔隙,会对气密性与耐腐蚀性产生一定影响,可以通过浸渗、表面后处理工艺优化,满足大部分阀体、传动配件的使用需求。
精度层面,机加工能够实现较高尺寸精度,细节可控性强。不锈钢粉末冶金的基础精度由模具决定,适合批量标准化异形零件。若对精度有更高要求,可以搭配精整或二次加工。正朗精密拥有规模较大的自有生产基地,厂区内同时配置了粉末冶金产线和机加工车间,既能把控烧结成型环节,也能在后续精度要求高的部位安排车削、钻孔、攻牙等工序,不需要为了一道精加工把零件发到外面流转。这种两种工艺并行的布局,在选型阶段能给工程师更多调整空间,粉末冶金做主体成形,机加工补精度和功能,配合起来更灵活。
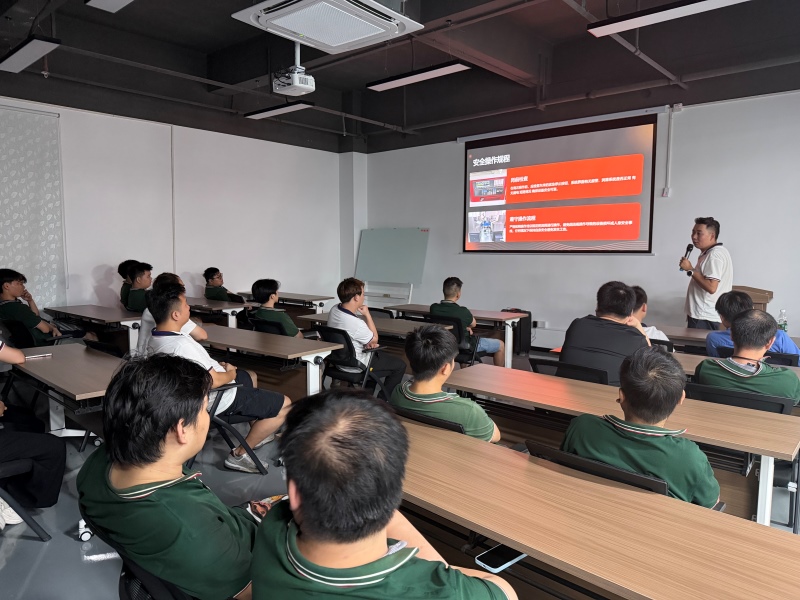
成本与交付周期是选型的重要考量。样品数量少、结构方案频繁修改,优先选择机加工,无需承担开模费用,调整灵活。项目进入量产后,如果订单量大、零件形状复杂,粉末冶金的优势会逐步体现。依托模具批量成型,原材料浪费少,交付节奏更稳定。正朗精密的机加工团队平时有专门的培训安排,围绕装夹定位、刀具选用和首件检测这些实际环节反复练习,让后续精加工工序的品质保持稳定,粉末冶金件在精整和二次加工环节也能得到比较一致的处理。
同时还要重点考量实际工况。零件需要承压密封、长期在强酸碱环境工作,优先评估致密不锈钢机加工件。普通传动件、阀体结构件,没有严苛气密要求,选用不锈钢粉末冶金件,配合合适的表面处理,即可满足使用需求,有效控制产品成本。
总的来说,选型主要看三大要素,订单批量、零件结构、使用工况。小批量、高气密、超高精度场景,优先机加工。大批量异形不锈钢零件,想要优化生产成本,不锈钢粉末冶金方案可以重点评估。选型前期可以对接厂家开展样品验证,结合产品工况确定适配方案。
正朗精密支持不锈钢零件粉末冶金打样服务,粉末冶金和机加工两道工序都能在厂内完成,可根据实际使用条件配合做工艺评估,期待您的留言咨询。
最新资讯
-
不锈钢零件:粉末冶金件和机加工件对比,选型时该怎么权衡?
产品研发阶段,在流体阀门、智能传动、小型器械等领域,工程...
-
MIM粉末冶金定制选厂,五道工序决定交付水平
MIM粉末冶金定制的门槛,和传统粉末冶金不太一样。也正因为...
-
不锈钢粉末冶金件打样反复、量产还生锈,选厂要避开的几个坑
打样反复,大多反映厂家对不锈钢粉末冶金件的工艺积累不足;...
-
粉末冶金零件防锈方案,发黑和浸油的效果差异说清楚
粉末冶金零件在完成烧结和后加工之后,防锈处理是绕不开的一...
180 2902 0818
服务热线:180 2902 0818
联系电话:180 2902 9909
公司传真:180 2902 0818
公司邮箱:zhenglang168@139.com
公司地址:广东省东莞市寮步镇下岭贝工业区创新一路9号


 180 2902 0818
